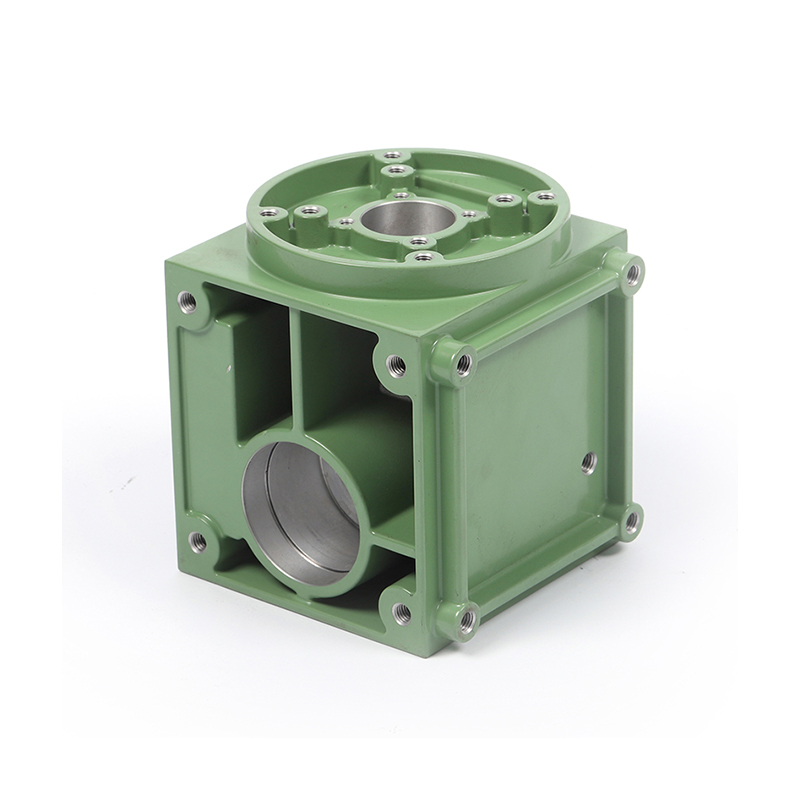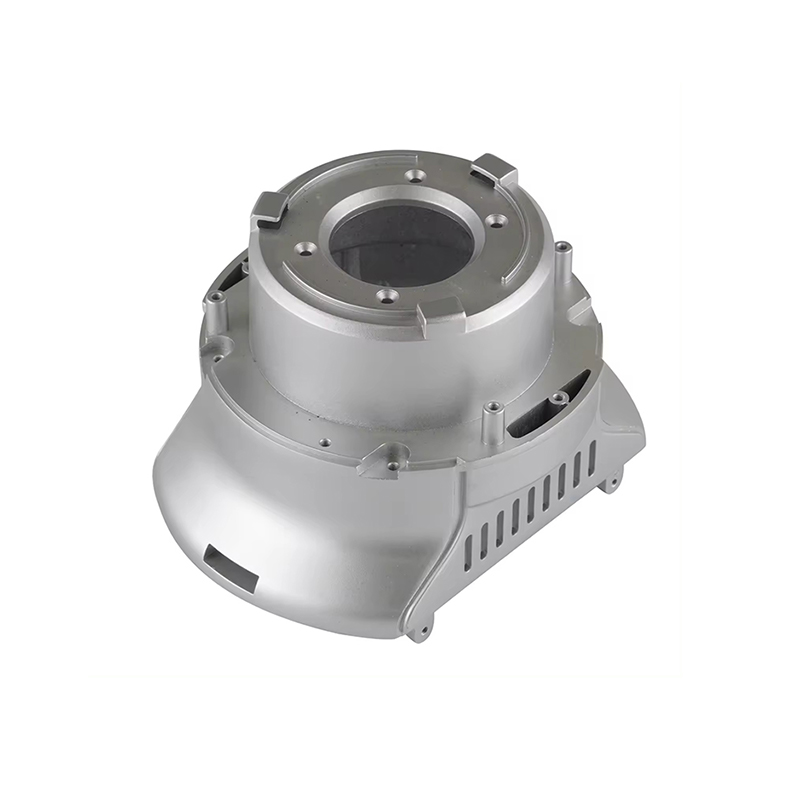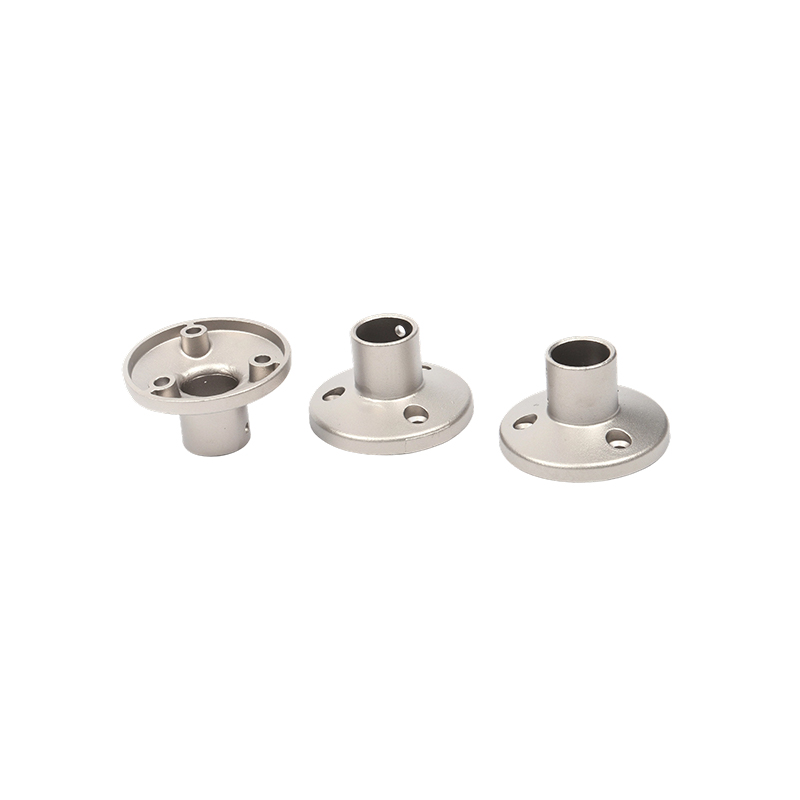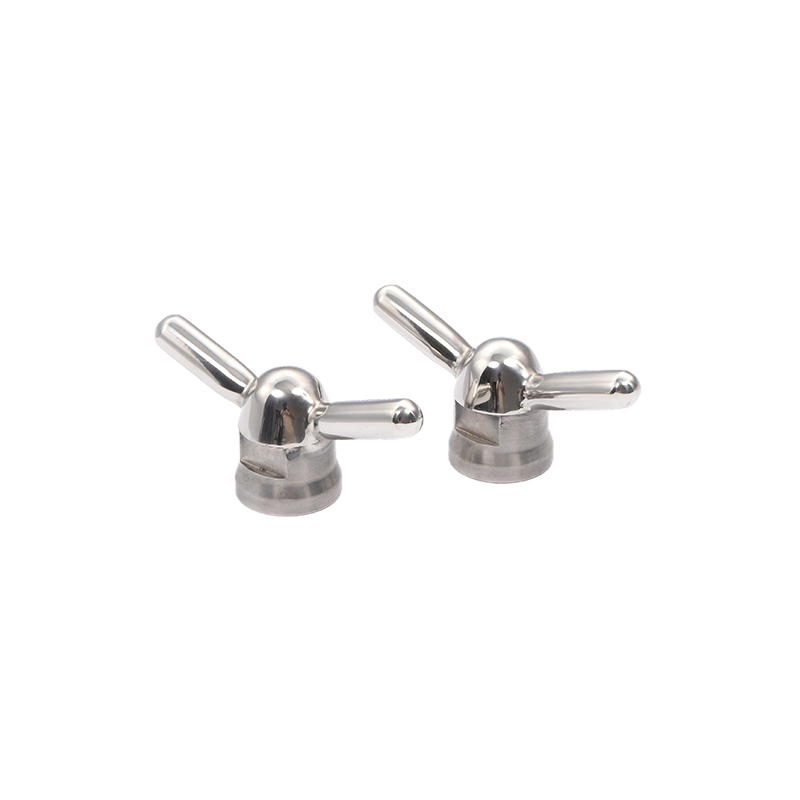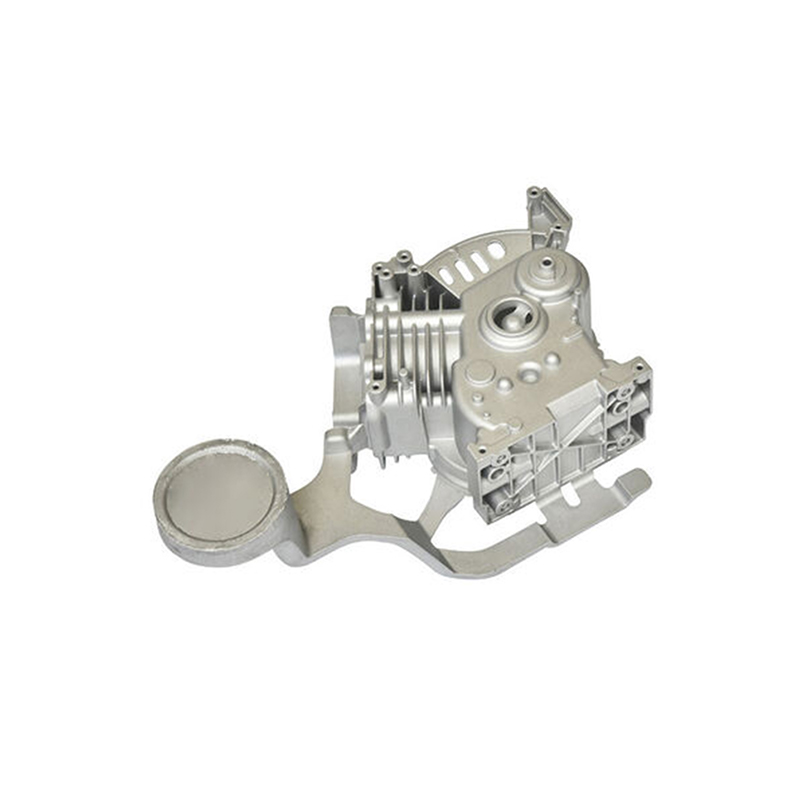
Turnarea sub presiune a zincului este a metoda de turnare a metalelor la presiune înaltă în care aliajul de zinc topit este forțat într-o cavitate a matriței din oțel întărit („matrița”) la presiuni de obicei cuprinse între 1.000 și 30.000 psi. Aliajul se solidifică rapid în interiorul matriței, producând o piesă stabilă din punct de vedere dimensional, aproape de formă netă, care adesea necesită puțină prelucrare secundară sau deloc.
În comparație cu alte metale turnate sub presiune, cum ar fi aluminiul, magneziul sau cuprul, zincul oferă o combinație unică de proprietăți: punct de topire scăzut (~420 °C / 788 °F) , fluiditate ridicată, turnabilitate superioară și rezistență mecanică excelentă. Aceste caracteristici fac din zinc alegerea preferată pentru componentele complexe cu pereți subțiri și piesele care necesită detalii de înaltă precizie.
Două configurații principale ale mașinii sunt utilizate în procesul de turnare sub presiune a zincului : cel camera fierbinte mașină (cea mai comună pentru zinc) și cea mai rar folosită camera rece mașină. La mașinile cu cameră fierbinte, mecanismul de injecție este scufundat în rezervorul de metal topit, permițând cicluri foarte rapide - de obicei 400-900 de injecții pe oră.
Prezentare generală pas cu pas a procesului de turnare sub presiune a zincului
Procesul de turnare sub presiune a zincului urmează o secvență de operații strict controlată. Fiecare etapă are un impact direct asupra preciziei dimensionale, finisajului suprafeței și integrității structurale a componentei finale.
Jumătățile matriței sunt curățate și pulverizate cu un agent de eliberare (lubrifiant matriță). Acest lucru previne lipirea, controlează gradienții termici și prelungește durata de viață a matriței.
Matrița capacului și matrița ejectorului sunt închise hidraulic și blocate cu o forță mare de strângere - suficientă pentru a rezista presiunii de injecție în timpul umplerii.
Zincul topit la ~430–450 °C este injectat în cavitatea matriței prin gâtul de gâscă și duza (camera fierbinte) la viteză și presiune controlate cu precizie.
Aliajul îngheață în câteva milisecunde până la secunde. Temperatura matriței, canalele de răcire și compoziția aliajului guvernează viteza de solidificare și microstructura.
Odată solidificat, matrița se deschide și știfturile ejectorului împing turnarea din cavitatea matriței. Designul adecvat al ejectorului previne distorsiunea caracteristicilor subțiri.
Porțile, ghidajele și blițul sunt tăiate (adesea prin matrițe de tăiere automate). Post-procesarea poate include sablare, placare, acoperire cu pulbere sau prelucrare CNC.
Întregul ciclu - de la injectare la ejectare - durează de obicei 5 până la 40 de secunde , în funcție de complexitatea piesei și de grosimea peretelui. Acest timp de ciclu rapid este unul dintre avantajele economice principale ale procesului de turnare sub presiune a zincului.
Aliaje de zinc comune utilizate în turnarea sub presiune
Alegerea aliajului de zinc influențează profund proprietățile mecanice, rezistența la coroziune și stabilitatea dimensională a piesei turnate. Familia ZAMAK (un acronim din cuvintele germane pentru metalele sale constitutive: zinc, aluminiu, magneziu, cupru) reprezintă cel mai utilizat grup de aliaje de zinc pentru turnare sub presiune la nivel mondial.
| Aliaj | Al % | Cu % | Mg % | Rezistența la tracțiune | Caracteristici cheie |
|---|---|---|---|---|---|
| ZAMAK 2 (aliaj 2) | 4.0 | 3.0 | 0.04 | ~359 MPa | Cea mai mare rezistență și duritate din familia ZAMAK; rezistență bună la fluaj |
| ZAMAK 3 (aliaj 3) | 4.0 | 0.10 | 0.04 | ~283 MPa | Cel mai utilizat pe scară largă; proprietăți excelente de turnare; stabilitate dimensională |
| ZAMAK 5 (aliaj 5) | 4.0 | 1.0 | 0.04 | ~328 MPa | Rezistență mai mare decât #3; rezistență la fluaj mai bună; comune în Europa |
| ZAMAK 7 (aliaj 7) | 4.0 | 0.01 | 0.005 | ~283 MPa | Modificat #3 cu Mg mai mic; fluiditate superioară; posibil pereți mai subțiri |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374 MPa | Aluminiu mai mare; turnabil în cameră fierbinte; proprietăți bune de rulment |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 MPa | Aliaj de zinc cu cea mai mare rezistență; ușoară; Numai gravitația/camera rece |
ZAMAK 3 reprezintă aproximativ 70% din toate piesele turnate sub presiune de zinc produse în America de Nord datorită echilibrului său excepțional de turnabilitate, proprietăți mecanice și rentabilitate. Când este necesară o rezistență mai mare fără a sacrifica acuratețea dimensională, ZAMAK 5 este upgrade-ul tipic.
Avantajele turnării sub presiune a zincului
Procesul de turnare sub presiune a zincului oferă o combinație convingătoare de beneficii pe care puține metode alternative de fabricație le pot egala simultan. Înțelegerea acestor avantaje ajută inginerii și specialiștii în achiziții să ia decizii informate de selecție a materialelor
Piesele turnate sub presiune din zinc ating în mod obișnuit toleranțe de ±0,025 mm pentru caracteristicile critice, reducând sau eliminând operațiunile costisitoare de prelucrare secundară.
Mașinile de turnare sub presiune cu zinc cu cameră fierbinte pot produce sute de cadre pe oră, susținând producția de volum mare la costuri unitare mai mici decât multe procese concurente.
Fluiditatea ridicată a zincului topit permite umplerea pereților subțiri (la fel de subțiri de 0,3 mm), tăieturi, filete și pasaje interne complicate într-o singură operațiune de turnare.
Matrițele din oțel utilizate în turnarea sub presiune a zincului durează semnificativ mai mult decât cele pentru aluminiu - depășind adesea 1.000.000 de împușcături - reducând costul amortizat al sculelor pe piesă.
Suprafețele de zinc turnate sunt suficient de netede pentru placare directă, vopsire sau vopsire cu pulbere, fără o pregătire extinsă a suprafeței, reducând costurile de finisare.
Zincul formează în mod natural o pană protectoare, iar turnările sub presiune de zinc sunt foarte receptive la acoperiri de galvanizare, anodizare și conversie cromat pentru o protecție sporită.
Aplicații industriale ale turnării sub presiune de zinc
Versatilitatea procesului de turnare sub presiune a zincului l-a făcut indispensabil într-un spectru remarcabil de larg de industrii. De la electronice de larg consum până la componente auto grele, piesele turnate sub presiune din zinc se găsesc oriunde precizie ridicată, rezistență și calitate cosmetică se intersectează cu nevoia de producție de mare volum rentabilă.
Industrii majore de utilizare finală
În industria auto , turnarea sub presiune de zinc apar în carburatoare, componente ale sistemului de combustibil, mânere de uși, mecanisme de centură de siguranță, părți ale coloanei de direcție și din ce în ce mai mult în componentele vehiculelor electrice (EV) care necesită ecranare electromagnetică. Capacitatea de a integra mai multe funcții într-o singură turnare reduce etapele de asamblare și greutatea în sistemele vehiculelor.
The electronice de larg consum sectorul se bazează în mare măsură pe turnarea sub presiune a zincului pentru balamalele laptopurilor, corpurile camerelor, carcasele conectorilor și radiatoarele, unde combinația dintre capacitatea de ecranare EMI, conductivitate termică și controlul dimensional precis este esențială pentru performanța produsului.
Considerații cheie de proiectare pentru turnarea sub presiune a zincului
Turnarea sub presiune cu succes a zincului începe cu proiectare pentru fabricabilitate (DFM) . Inginerii care înțeleg constrângerile și capacitățile procesului la începutul fazei de proiectare obțin o calitate mai bună a pieselor, costuri mai mici cu scule și un timp de lansare mai rapid pe piață.
Grosimea peretelui
Grosimea uniformă a peretelui promovează solidificarea uniformă și minimizează defectele de contracție. Grosimea nominală a peretelui recomandată pentru turnarea sub presiune de zinc este 1,0–3,5 mm , deși pereții subțiri de 0,3 mm sunt realizabili cu ZAMAK 7. Schimbările bruște ale grosimii secțiunii ar trebui evitate sau tranziția cu conicitate treptată.
Unghiuri de proiectare
Unghiuri de proiect de 0,5° până la 2° pe suprafețe paralele cu direcția liniei de despărțire permit ejectarea curată fără a deforma piesa. Pereții interiori și buzunarele adânci necesită unghiuri de tragere mai mari pentru a compensa contracția metalului pe miez.
Coaste și șefi
Nervurile trebuie să fie de 50-70% din grosimea peretelui adiacent și poziționate pentru a se rigidiza fără a crea chiuvete sau porozitate. Bosele (caracteristici cilindrice înălțate pentru elemente de fixare) ar trebui să aibă știfturi de miez pentru a controla consistența peretelui și să fie susținute de garnituri pentru rezistență.
Undercuts & Side Actions
Decupările necesită acțiuni laterale (miezuri de alunecare) în matriță, care adaugă complexitate și costuri de scule. Acolo unde proiectarea o permite, conversia depășirilor externe în caracteristici echivalente realizabile fără acțiuni secundare reduce semnificativ costul matriței și îmbunătățește fiabilitatea producției.
Toleranțe și contracție
ZAMAK 3 are o contracție liniară de aproximativ 1,17%. Proiectanții matrițelor compensează prin scalarea adecvată a cavității. Toleranțe generale de ±0,076 mm pe 25 mm de dimensiune sunt realizabile în producție; caracteristicile critice pot fi menținute la ± 0,025 mm cu un control adecvat al procesului.
Defecte comune și controlul calității în turnarea sub presiune a zincului
Chiar și cu avantajele inerente ale zincului ca metal de turnare, variabilitatea procesului poate introduce defecte care compromit integritatea sau aspectul piesei. Înțelegerea cauzelor fundamentale ale defectelor obișnuite le permite inginerilor de proces să implementeze măsuri preventive și să mențină o calitate constantă a rezultatelor.
- Porozitate Goluri de gaz sau de contracție în interiorul turnării. Cauzat de aer prins, viteză excesivă de injecție sau ventilație insuficientă. Remediat prin optimizarea designului porții/cursului, adăugând asistare în vid sau ajustând parametrii de injecție.
- Închidere la rece Linii vizibile de cusătură unde două fronturi de flux metalice se întâlnesc fără a se topi complet. Rezultat din temperatură insuficientă a metalului, injecție lentă sau locație proastă a porții. Corectat prin creșterea temperaturii metalului sau reproiectarea sistemului de porți.
- Flash Aripioare subțiri de metal la linia de despărțire sau în jurul știfturilor de evacuare. Cauzat de matrițe uzate, forță de strângere insuficientă sau presiune de injecție excesivă. Necesită întreținere a matriței, ajustarea forței de strângere sau reglarea parametrilor de injecție.
- Greșit Umplerea incompletă a cavității matriței. De obicei din cauza temperaturii scăzute a metalului, a presiunii insuficiente de injecție sau a pereților subțiri care îngheață înainte ca cavitatea să se umple. Adresat prin reglarea temperaturii și reproiectarea porții.
- Contracție interdendritică Porozitatea subterană în centrul secțiunilor groase din cauza contracției de solidificare. Minimizat prin designul uniform al peretelui, presiunea de intensificare și răcirea corectă a matriței.
- Cu vezicule Bulele de suprafață care apar după placare sau vopsire, cauzate de porozitatea subterană care se extinde la căldură. Prevenit prin controlul porozității în etapa de turnare prin optimizarea procesului.
Operațiunile moderne de turnare sub presiune a zincului folosesc o abordare cuprinzătoare de management al calității care combină Controlul statistic al proceselor (SPC) , inspecție cu raze X, verificare dimensională CMM și sisteme automate de viziune pentru detectarea și abordarea defectelor în timp real.
Durabilitatea și procesul de turnare sub presiune a zincului
Pe măsură ce industriile de producție se confruntă cu o presiune din ce în ce mai mare pentru a reduce impactul asupra mediului, procesul de turnare sub presiune a zincului oferă avantaje inerente de durabilitate care merită recunoaștere. Zincul este unul dintre cele mai reciclate metale de pe Pământ, iar natura în buclă închisă a turnării sub presiune minimizează risipa de materiale.
The temperatura de topire mai scazuta de aliaje de zinc se traduce direct în consum mai mic de energie per kilogram de metal turnat în comparație cu aliajele de aluminiu sau cupru. Durata de viață a matriței este, de asemenea, mai lungă, reducând consumul de oțel pentru scule consumatoare de energie pe durata de viață a producției unei componente.
În plus, capacitatea de a produce componente de formă aproape de rețea cu post-prelucrare minimă reduce generarea de cople și energia asociată cu operațiunile secundare. Pe măsură ce producătorii urmăresc certificarea de mediu ISO 14001 și obiectivele de reducere a amprentei de carbon, profilul inerent al economiei circulare a turnării sub presiune a zincului devine un criteriu de selecție din ce în ce mai important.
Tendințele viitoare în tehnologia de turnare sub presiune a zincului
Industria turnării sub presiune a zincului continuă să evolueze ca răspuns la cerințele pentru toleranțe mai stricte, complexitate mai mare, greutate mai mică și durabilitate îmbunătățită. Mai multe tendințe emergente remodelează peisajul tehnologic al acestui proces.
Tixoformarea zincului
Procesele de tixoturnare injectează zinc într-o stare semisolidă, tixotropă, reducând porozitatea și îmbunătățind proprietățile mecanice în comparație cu injecția convențională complet lichidă. Deși mai complexe, componentele din zinc tixoformate pot aborda proprietățile materialelor forjate în aplicații critice.
Simulare integrată și control al procesului AI
Instrumentele avansate de simulare a umplerii matrițelor (cum ar fi MAGMASOFT și Flow-3D) sunt acum utilizate în mod obișnuit pentru a optimiza designul porții și al ghidajului, pentru a prezice contracția și pentru a identifica punctele fierbinți înainte de tăierea oțelului. Din ce în ce mai mult, algoritmi de învățare automată sunt implementate pe mașinile de turnare sub presiune pentru a ajusta dinamic parametrii procesului pe baza datelor senzorilor, reducând ratele de deșeuri și îmbunătățind consistența procesului.
Multi-material și turnare cu insert
Procesul de turnare sub presiune a zincului este potrivit pentru supramularea în jurul inserțiilor din alte materiale - știfturi de oțel, conductori de cupru, polimeri sau ceramică. Această capacitate sprijină producția de componente complexe multifuncționale care combină proprietățile zincului cu alte materiale într-o singură etapă de fabricație.
Miniaturizare și micro turnare sub presiune
Progresele în fabricarea matrițelor și controlul injecției au permis micro turnare sub presiune de componente de zinc cu o greutate mai mică de 1 gram cu caracteristici măsurate în sutimi de milimetru. Aplicațiile în microelectronică, dispozitive medicale și instrumente de precizie continuă să extindă limitele a ceea ce poate realiza turnarea sub presiune a zincului.
Procesul de turnare sub presiune a zincului rămâne una dintre tehnologiile de producție cele mai mature din punct de vedere tehnic, dar în continuă evoluție, disponibile inginerilor și designerilor de produse. Combinația sa unică de precizie dimensională ridicată, finisare excelentă a suprafeței, timpi de ciclu rapid, durată lungă de viață a matriței, flexibilitate în proiectare și reciclabilitate inerentă poziționează turnarea sub presiune a zincului ca o piatră de temelie durabilă a producției de metal de precizie.
Indiferent dacă alegeți ZAMAK 3 pentru o carcasă electronică de mare volum, ZAMAK 5 pentru un suport structural auto sau ZA-27 pentru o componentă de rulment de înaltă rezistență, procesul de turnare sub presiune a zincului oferă o cale către piese metalice complexe, de înaltă calitate, la un nivel de cost și performanță pe care alternativele se străduiesc să-l egaleze. Pentru inginerii care doresc să se implice în procesul la începutul ciclului de proiectare, turnarea sub presiune a zincului continuă să deblocheze noi posibilități în inovarea produselor.