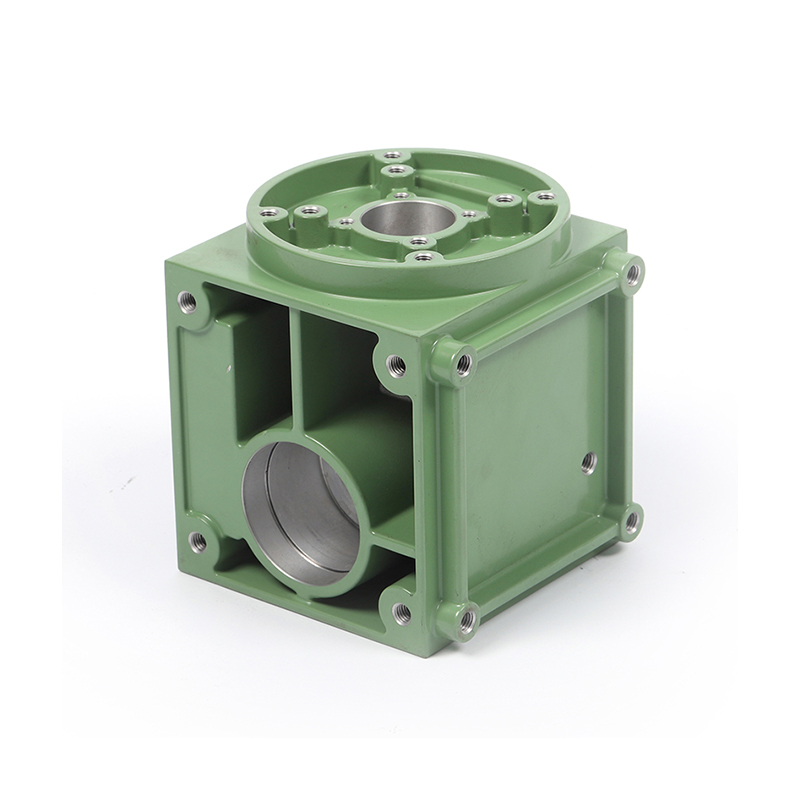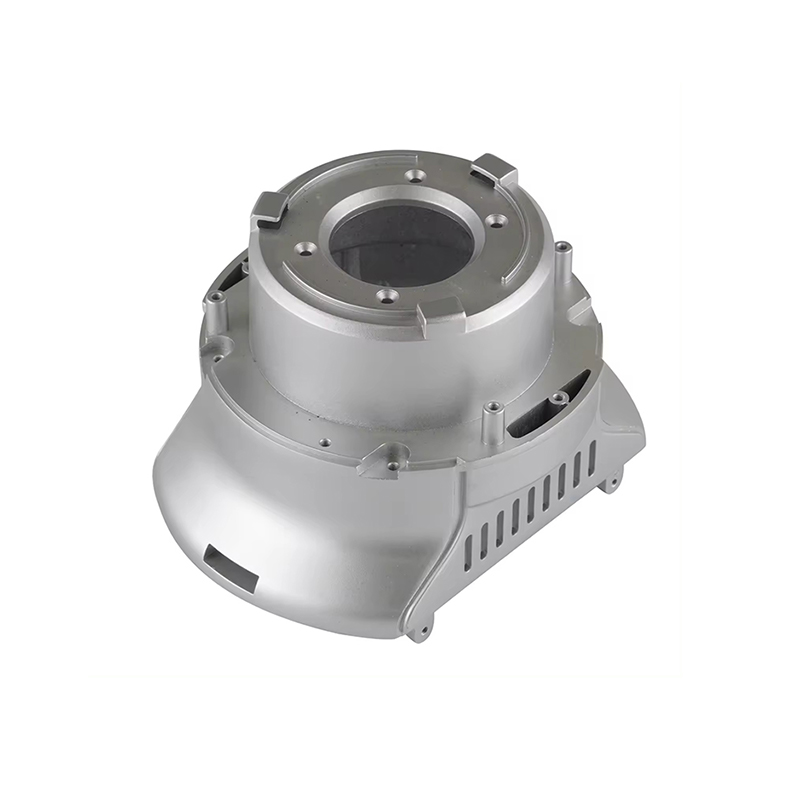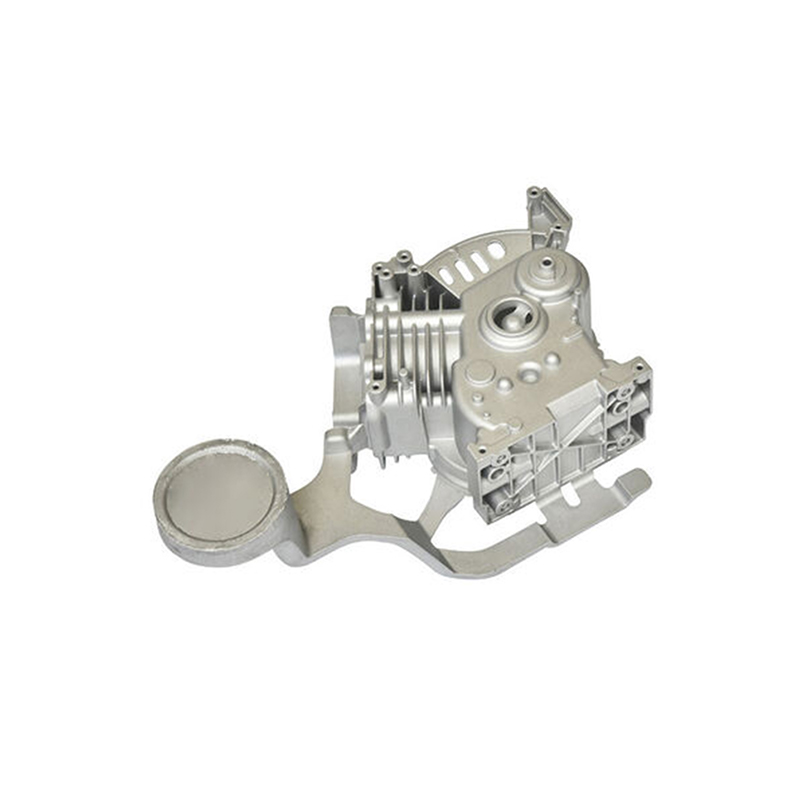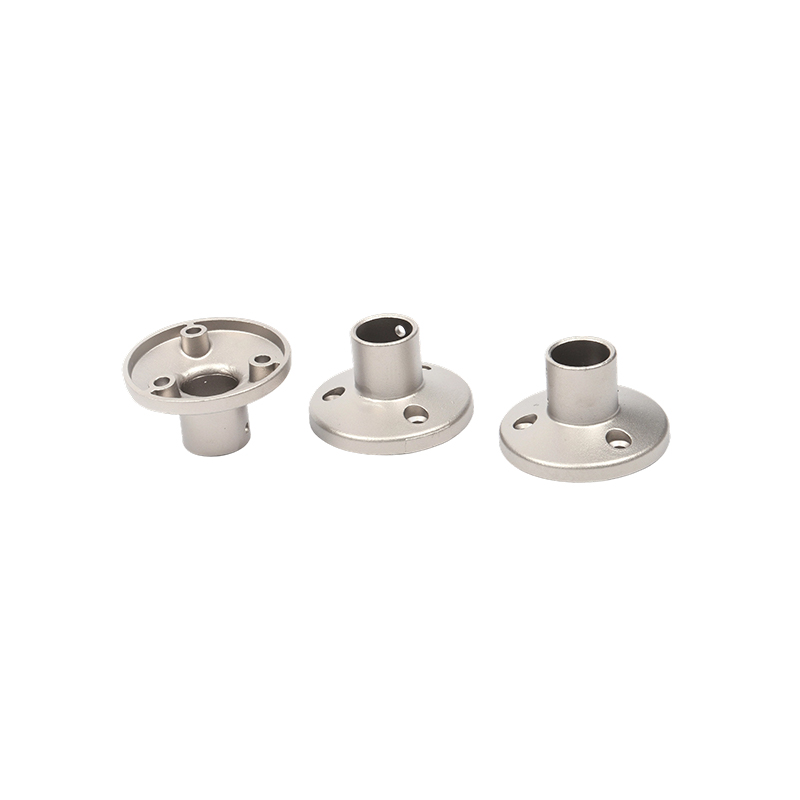
A turnare sub presiune Radiatorul de căldură este o componentă de management termic produsă prin injectarea metalului topit - cel mai frecvent un aliaj de aluminiu - într-o matriță de oțel proiectată cu precizie sub presiune înaltă. Matrița definește fiecare caracteristică geometrică a piesei finite: baza, matricea de aripioare, boturile de montare și orice caracteristică structurală sau electrică integrată. Odată ce metalul se solidifică și matrița se deschide, radiatorul rezultat este aproape geometric de forma sa finală, necesitând puțină sau deloc prelucrare secundară înainte de utilizare.
Radiatoarele de căldură funcționează în general prin atragerea energiei termice dintr-o componentă generatoare de căldură - un tranzistor de putere, CPU, modul LED sau controler de motor - și disipând acea energie în aerul înconjurător sau într-un fluid de răcire. Un radiator de turnare sub presiune realizează acest lucru prin conductibilitatea termică inerentă a aliajului său metalic și prin suprafața mare creată de structurile sale cu aripioare, care maximizează contactul dintre componentă și mediul de răcire ambiental.
Turnarea sub presiune este una dintre numeroasele metode de fabricație folosite pentru a produce radiatoare - altele includ extrudarea, skivingul, forjarea și construcția cu aripioare lipite - dar ocupă o poziție distinctivă datorită capacității sale de a produce geometrii tridimensionale complexe la volum mare și cu o consistență excelentă de la piesă la piesă. Acolo unde extrudarea este limitată la secțiuni transversale bidimensionale uniforme, turnarea sub presiune poate produce aripioare care variază în înălțime, pas și orientare într-o singură componentă, integrează suporturi de montare și canale interne și găzduiește decupări și caracteristici goale care ar fi imposibil de extrudat.
Procesul de turnare sub presiune pentru radiatoarele
Înțelegerea modului în care funcționează turnarea sub presiune ajută la explicarea atât a capacităților, cât și a constrângerilor radiatoarelor produse în acest fel. Procesul se desfășoară în mai multe etape bine definite.
Proiectare și pregătire matrițe
Fundația oricărui radiator de turnare sub presiune este matrița din oțel, numită și matriță. Este format din două jumătăți: cel capacul matriță jumătate , care formează o față a componentei și ejector moare jumătate , care îl formează pe celălalt și conține știfturile de evacuare folosite pentru a împinge turnarea finită după solidificare. Linia în care cele două jumătăți se întâlnesc este cunoscută sub denumirea de linie de despărțire, iar locația sa trebuie aleasă cu grijă de către proiectantul sculei pentru a se asigura că turnarea finită alunecă curat de pe jumătatea capacului și rămâne în jumătatea ejectorului atunci când matrița se deschide.
Matrița în sine este de obicei prelucrată din H13 întărit sau oțel de scule similar, capabil să reziste mii de cicluri de injecție la presiune înaltă și la temperatură înaltă. Proiectarea unei matrițe pentru un radiator complex - cu multe aripioare subțiri, toleranțe strânse și caracteristici integrate - este o întreprindere inginerească semnificativă. Designul matriței trebuie să țină cont de traseele de curgere a metalului, pozițiile canalelor de răcire în interiorul matriței, locațiile porții și ale canalelor și aranjamentele de ventilație pentru a permite aerului prins să scape în timpul injectării.
Topirea și injectarea metalelor
Odată ce matrița este pregătită și strânsă închisă sub presiune hidraulică ridicată, aliajul de aluminiu topit - menținut la o temperatură de obicei între 620 °C și 700 °C, în funcție de aliaj - este injectat în cavitatea matriței la presiuni cuprinse între aproximativ 10 și 175 MPa (1.500 până la 25,000 psi) pentru aluminiu. Această presiune mare de injecție forțează metalul topit să umple fiecare detaliu al cavității matriței, inclusiv aripioare subțiri și caracteristici mici, înainte de a avea timp să se solidifice.
Există două variante principale ale procesului de turnare sub presiune relevante pentru producția de radiatoare:
- Turnare sub presiune cu cameră fierbinte: Mecanismul de injecție este scufundat în rezervorul de metal topit. Această metodă este mai rapidă și potrivită pentru aliajele cu punct de topire mai scăzut, cum ar fi zincul. Nu este potrivit pentru aluminiu, care ar deteriora componentele scufundate.
- Turnare sub presiune cu cameră rece: Folosit pentru aluminiu și alte aliaje cu topire mai mare. Metalul topit este introdus în camera de injecție separat pentru fiecare împușcare. Deși este puțin mai lent decât camera fierbinte, atinge presiunile ridicate necesare pentru turnarea sub presiune a aluminiului și este procesul standard pentru radiatoarele din aluminiu.
Solidificare, ejectare și tăiere
După injectare, metalul se solidifică rapid, în câteva secunde, pe măsură ce transferă căldură la matrița de oțel răcită. Matrița este apoi deschisă și placa știftului ejectorului antrenează toți pinii ejectorului simultan cu o forță egală, împingând turnarea în mod curat din jumătatea ejectorului, fără distorsiuni. Plasarea atentă a știftului ejectorului este esențială: știfturile poziționate inadecvat pot lăsa urme de martori pe suprafața radiatorului sau pot cauza stres localizat care deformează aripioarele subțiri în timpul ejectării.
Partea ejectată încă transportă spruce (metalul solidificat în poarta de injecție), canale și orice material de preaplin din sistemul de ventilație. Acestea sunt îndepărtate prin tăiere — fie într-o presă de tăiere dedicată, fie manual — înainte ca radiatorul să treacă la orice operație secundară. Unele flash (aripioare subțiri de metal la linia de despărțire) pot necesita, de asemenea, îndepărtarea.
Operații secundare
În funcție de cerințele aplicației, radiatoarele turnate sub presiune pot fi supuse unor operațiuni de prelucrare secundare pentru a obține toleranțe mai strânse la dimensiunile critice - cum ar fi planeitatea suprafeței de montare care intră în contact cu componenta electronică - care nu pot fi menținute în mod fiabil în starea de turnare. Găurirea, filetarea și frezarea sunt operațiuni secundare comune. În producția de mare volum, acești pași secundari sunt adesea executați pe centrele de prelucrare CNC în conformitate cu celula de turnare sub presiune, menținând timpii de ciclu scurti.
Materiale utilizate în radiatoarele de turnare sub presiune
Alegerea aliajului este una dintre cele mai importante decizii în proiectarea radiatorului de turnare sub presiune, deoarece guvernează în mod direct conductivitatea termică, capacitatea de turnare, rezistența mecanică și greutatea.
Aliaje de aluminiu: alegerea dominantă
Aliajele de aluminiu reprezintă marea majoritate a radiatoarelor turnate sub presiune, dintr-o combinație de motive: conductivitatea termică inerentă a aluminiului, densitatea sa scăzută (aproximativ o treime din cea a oțelului), stratul de oxid natural care rezistă la coroziune, turnabilitate excelentă la temperaturi realizabile comercial și disponibilitatea și reciclabilitatea sa rapidă. Cele două aliaje de aluminiu specificate cel mai frecvent pentru radiatoarele turnate sub presiune sunt:
| Aliaj | Conductivitate termică | Caracteristici cheie | Cel mai potrivit pentru |
|---|---|---|---|
| A380 | ~96 W/m·K | Aliaj de turnare sub presiune de uz general; fluiditate excelentă, stabilitate dimensională și prelucrabilitate; rezistență bună la coroziune; acceptă anodizare și vopsire cu pulbere | Electronice de larg consum, carcase LED, componente auto, echipamente de telecomunicații |
| ADC12 (A383) | ~92–96 W/m·K | Conținutul ridicat de siliciu oferă o fluiditate superioară pentru geometriile complexe și cu pereți subțiri; rezistență mecanică puțin mai mică decât A380; popular în lanțurile de aprovizionare japoneze și asiatice | Radiatoare complexe de căldură cu pereți subțiri, electronice de larg consum, periferice pentru computer |
| A356 / A357 | ~151–160 W/m·K | Conductivitate termică semnificativ mai mare decât A380; necesită turnare la presiune joasă sau gravitațională, mai degrabă decât turnare sub presiune; tratabil termic | Aplicații termice de înaltă performanță unde conductivitatea este prioritară |
| Aliaje de zinc (Zamak) | ~110 W/m·K | Densitate mai mare decât aluminiul; finisaj foarte bun al suprafeței și precizie dimensională; punctul de topire inferior se potrivește turnării sub presiune cu cameră fierbinte; mai greu decât echivalentele din aluminiu | Componente mici, foarte detaliate; aplicații în care greutatea este mai puțin critică |
Este demn de remarcat un compromis inerent în aliajele de turnare sub presiune din aluminiu: conținutul de siliciu care conferă lui A380 și ADC12 o capacitate excelentă de turnare și fluiditate, de asemenea, le reduce conductivitatea termică în comparație cu aliajele forjate sau turnate prin gravitație. Aluminiul pur are o conductivitate termică de aproximativ 237 W/m·K; aliajul de turnare sub presiune A380 atinge doar aproximativ 96 W/m·K. Inginerii care necesită o conductivitate mai mare specifică uneori A356.0 produs prin turnare sub presiune la joasă presiune sau prin turnare gravitațională, acceptând un proces mai lent și ceva mai costisitor în schimbul unei performanțe termice superioare.
Materiale emergente
Cercetarea continuă a materialelor extinde opțiunile disponibile pentru designerii de radiatoare. Materialele compozite care încorporează particule ceramice sau fibre de carbon sunt investigate pentru aplicații care necesită atât conductivitate termică ridicată, cât și greutate redusă, peste ceea ce pot oferi aliajele standard de aluminiu. Nanocompozitele îmbunătățite cu grafen reprezintă o direcție de cercetare pe termen mai lung, cu potențialul de îmbunătățiri dramatice ale conductivității termice dacă pot fi integrate cu succes în procesele de turnare sub presiune scalabile comercial.
Considerații de proiectare pentru radiatoarele de turnare sub presiune
Libertatea geometrică a turnării sub presiune este substanțială în comparație cu extrudarea, dar nu este nelimitată. Proiectarea eficientă a radiatorului pentru turnarea sub presiune necesită o considerare atentă simultană a performanței termice, fabricabilității și integrității mecanice.
Geometria și densitatea aripioarelor
Aripioarele sunt mecanismul principal prin care un radiator își mărește suprafața efectivă. Într-un radiator turnat sub presiune, aripioarele pot fi orientate în mai multe direcții, variate în înălțime și grosime de-a lungul piesei și aranjate în configurații cu știfturi, drepte, transversale sau radiale care ar fi imposibil de extrudat. Parametrii geometrici cheie includ:
- Înălțimea aripioarelor: Aripioarele mai înalte măresc suprafața, dar măresc și adâncimea cavității matriței, ceea ce face ca umplerea aripioarelor subțiri cu metal topit să fie mai dificilă și crește riscul de închidere la rece (umpluturi incomplete) sau porozitate.
- Grosimea aripioarelor: Aripioarele mai subțiri oferă mai multe aripioare pe unitate de lățime (densitate mai mare a aripioarelor) și, prin urmare, o suprafață mai mare, dar există limite practice inferioare – de obicei în jur de 1,0–1,5 mm pentru turnarea sub presiune a aluminiului – sub care nu se poate garanta umplerea fiabilă.
- Pasul aripioarelor (spațiere): Aripioarele cu pas mai apropiat măresc suprafața, dar limitează fluxul de aer între aripioare, reducând potențial transferul de căldură convectiv. Pasul optim depinde dacă răcirea este convecție naturală sau flux de aer forțat și de viteza acelui flux de aer.
- Forma aripioarelor: Aripioarele (stâlpi cilindrici sau pătrați) funcționează bine în cazul unui flux de aer afectat de la un ventilator montat direct. Aripioarele paralele drepte funcționează cel mai bine atunci când fluxul de aer este canalizat pe lungimea lor. Aranjamentele radiale ale aripioarelor sunt comune în radiatoarele cu LED-uri rotunde, unde domină convecția naturală.
Grosimea bazei și planeitatea
Placa de bază a radiatorului - secțiunea solidă care intră în contact cu componenta generatoare de căldură - trebuie să fie suficient de groasă pentru a răspândi căldura lateral de la punctul de contact pe întreaga matrice de aripioare, dar nu atât de groasă încât să adauge greutate și costuri de material inutile. Grosimea bazei este determinată de rezistența la împrăștiere termică necesară și de rigiditatea necesară pentru a preveni deformarea în timpul procesului de turnare sub presiune și în funcționare. Planeitatea suprafeței de bază este critică: chiar și spațiile mici între sursa de căldură și radiatorul introduc o rezistență termică suplimentară semnificativă. Prelucrarea CNC a suprafeței de montare după turnare este adesea specificată pentru a asigura planeitatea între 0,05–0,1 mm.
Unghiuri de proiectare
Unghiurile de tragere – conicitatea ușoară aplicată pe toate suprafețele verticale ale cavității matriței – reprezintă o cerință fundamentală a procesului de turnare sub presiune. Fără tiraj, turnarea s-ar bloca pe pereții matriței pe măsură ce se solidifică și se contractă, făcând imposibilă evacuarea sau provocând ruperea piesei. Unghiurile de tragere standard pentru turnarea sub presiune a aluminiului sunt de obicei de 0,5° până la 2° pentru suprafețele exterioare și 1° până la 3° pentru suprafețele interioare (miezuri). Pentru aripioarele radiatorului, unghiurile de aspirare înseamnă că aripioarele sunt puțin mai groase la bază decât la vârf, ceea ce este în orice caz benefic din punct de vedere structural.
Uniformitatea grosimii peretelui
Modificările bruște ale grosimii peretelui cauzează viteze de solidificare inegale, care pot duce la porozitate, goluri de contracție și solicitări reziduale în turnare. Proiectanții vizează o grosime cât mai uniformă a peretelui pe piesă, folosind raze generoase la tranzițiile de grosime și evitând secțiunile groase izolate (care sunt ultimele care se solidifică și, prin urmare, sunt cele mai predispuse la contracție). Pentru radiatoarele, aceasta înseamnă că joncțiunea aripioare-bază și orice boșaj integrat sau plăcuțe de montare ar trebui să fie îndreptate cu atenție.
Plasarea liniei de separare și a știftului ejectorului
Locația liniei de despărțire afectează atât aspectul radiatorului finit, cât și precizia dimensională a acestuia. Urmele de fulger și martori la linia de despărțire sunt inevitabile, iar locația lor trebuie aleasă pentru a minimiza impactul asupra suprafețelor funcționale. Urmele știfturilor ejectorului de pe suprafața radiatorului sunt la fel de inevitabile și poziția lor trebuie planificată astfel încât să nu afecteze suprafața de montare a componentelor sau orice suprafață care va fi vizibilă în produsul final.
Tratamente de suprafață pentru radiatoare de turnare sub presiune
Suprafețele din aluminiu turnat sunt funcționale, dar pot fi îmbunătățite atât în ceea ce privește performanța termică, cât și durabilitatea printr-o gamă de opțiuni de tratare a suprafeței.
Anodizare
Anodizare is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
Notă: Aliajul de aluminiu standard A380 nu este ideal pentru anodizare datorită conținutului său ridicat de siliciu și cupru, care produce un finisaj anodizat neuniform, întunecat sau pete. Pentru aplicațiile care necesită un aspect anodizat de înaltă calitate, ar trebui specificat un aliaj mai scăzut de siliciu, cum ar fi A360 sau ADC1.
Acoperire cu pulbere
Acoperirea cu pulbere aplică electrostatic o pulbere polimerică uscată pe suprafața radiatorului, care este apoi întărită într-un cuptor pentru a forma o peliculă durabilă și uniformă. Oferă o bună protecție împotriva coroziunii și permite o gamă largă de culori. La fel ca anodizarea, stratul de polimer are o conductivitate termică scăzută, astfel încât grosimea sa ar trebui redusă la minimum (de obicei 60-100 µm) pe suprafețele critice din punct de vedere termic. Acoperirea cu pulbere este compatibilă cu A380 și cu majoritatea celorlalte aliaje de turnare sub presiune din aluminiu.
Shot Blasting și Tumbling
Sablarea cu granulație a suprafeței turnate îndepărtează fulgerul rezidual, îmbunătățește uniformitatea suprafeței și crește rugozitatea suprafeței, ceea ce mărește marginal suprafața efectivă pentru transferul de căldură. Tumbling obține rezultate similare pentru componentele mai mici procesate în loturi. Aceste tratamente sunt adesea aplicate ca pas pregătitor înainte de anodizare sau vopsire.
Galvanizarea
În aplicațiile care necesită o duritate sporită a suprafeței, conductivitate electrică sau proprietăți estetice specifice, galvanizarea cu nichel, crom sau alte metale este o opțiune. Placarea cu nichel în special oferă o rezistență excelentă la coroziune și un finisaj neted al suprafeței și este utilizată în unele aplicații de telecomunicații și electronice militare.
Avantajele radiatoarelor de turnare sub presiune
Turnarea sub presiune oferă un set de avantaje care o fac calea de producție preferată pentru radiatoarele în multe contexte de aplicare:
- Geometrie tridimensională complexă: Turnarea sub presiune poate produce matrice de aripioare cu orientare variată, caracteristici de montare integrate, canale și boșe într-o singură operație - geometrii care sunt imposibile sau prohibitiv de costisitoare prin orice altă metodă.
- Rate ridicate de producție: Mașinile de turnare sub presiune cu cameră rece pot atinge timpi de ciclu de ordinul a una până la trei minute pe împușcătură pentru dimensiuni tipice ale radiatorului, permițând un randament foarte mare odată ce sculele sunt stabilite. Acest lucru face ca turnarea sub presiune să fie extrem de competitivă din punct de vedere al costurilor pentru volume mari de producție.
- Consecvență dimensională excelentă: Toate piesele turnate dintr-o matriță dată au dimensiuni extrem de apropiate, ceea ce este important pentru asamblarea electronicelor, unde radiatoarele trebuie să se împerecheze precis cu pachetele și carcasele standardizate de componente.
- Integritate structurală: Radiatoarele de căldură turnate sub presiune sunt robuste din punct de vedere mecanic, capabile să reziste la vibrații, șocuri și sarcinile mecanice impuse în timpul asamblarii. Acest lucru le face deosebit de valoroase în mediile auto și industriale.
- Producție în formă aproape netă: Piesa turnată aproximează îndeaproape geometria sa finală, reducând amploarea prelucrării secundare și a deșeurilor de material în comparație cu prelucrarea unui radiator din țagle solide.
- Integrarea mai multor funcții: Suporturile de montare, caracteristicile de gestionare a cablurilor, pereții carcasei și aripioarele radiatorului pot fi toate încorporate într-o singură piesă turnată sub presiune, reducând numărul de componente separate, operațiunile de asamblare și potențialele îmbinări de interfață termică în produsul final.
Limitări și provocări ale radiatoarelor de turnare sub presiune
În ciuda punctelor sale forte, turnarea sub presiune nu este soluția optimă în orice situație. Inginerii ar trebui să fie conștienți de principalele sale limitări:
- Cost ridicat de scule: Motoarele din oțel pentru turnarea sub presiune a aluminiului sunt scumpe - de obicei variind de la câteva mii la zeci de mii de lire sterline, în funcție de complexitate - făcând turnarea sub presiune neeconomică pentru cantități mici de producție. Punctul de rentabilitate față de prelucrarea din solid sau alte procese depinde de complexitatea și volumul piesei, dar turnarea sub presiune devine, în general, atractivă peste câteva mii de piese pe an.
- Porozitate: Turnarea sub presiune la înaltă presiune poate prinde aer în cavitatea matriței, ceea ce duce la porozitate în interiorul turnării. Acest lucru este deosebit de problematic pentru radiatoarele care vor fi expuse la presiune (cum ar fi modelele de plăci reci răcite cu lichid) sau pentru piesele care necesită tratament termic după turnare. Turnarea sub presiune semi-solidă și turnarea sub presiune asistată de vid sunt variante de proces care reduc semnificativ porozitatea, la un cost suplimentar de proces.
- Conductivitate termică mai mică decât alte forme de aluminiu: După cum sa menționat mai sus, aliajele bogate în siliciu care conferă aluminiului turnarea sub presiune o fluiditate excelentă reduc, de asemenea, conductivitatea termică în raport cu aliajele forjate sau aliajele de turnare cu siliciu mai scăzut. Pentru aplicațiile cu cerințe termice extreme, acesta poate fi un factor limitativ.
- Limitări ale raportului de aspect al aripioarelor: Aripioarele foarte subțiri, foarte înalte sunt greu de umplut în mod fiabil cu turnarea sub presiune la înaltă presiune. Dacă aplicația necesită o densitate extrem de ridicată a aripioarelor sau un raport de aspect peste ceea ce poate fi realizat în mod fiabil turnarea sub presiune, radiatoarele cu aripioare înclinate sau lipite pot fi mai potrivite.
- Modificările de design sunt costisitoare: Modificarea matriței după ce a fost fabricată este costisitoare. Spre deosebire de radiatoarele extrudate – unde o nouă matriță de extrudare este relativ ieftină – schimbarea designului unui radiator turnat sub presiune poate necesita o reluare semnificativă sau o nouă matriță în întregime.
Turnare sub presiune vs alte metode de fabricare a radiatoarelor
| Metoda | Complexitatea designului | Conductivitate termică | Costul sculelor | Cost unitar (volum mare) | Cel mai bun pentru |
|---|---|---|---|---|---|
| Turnare sub presiune | Foarte ridicat (3D) | Moderat (~96 W/m·K) | Înalt | Scăzut | Forme complexe, volum mare, caracteristici integrate |
| extrudare | Moderat (profil 2D) | Bun (~150–200 W/m·K) | Scăzut | Foarte scăzut | Secțiuni transversale simple uniforme, volum mediu |
| Skiving | Înalt (thin dense fins) | Foarte bine | Moderat | Moderat | Înalt fin density, high performance, moderate volume |
| Forjare | Moderat | Excelent | Moderat–High | Moderat | Înalt strength, high thermal performance |
| Fină lipită | Foarte sus | Excelent (copper fins) | Scăzut–Moderate | Înalt | Performanță ultra-înaltă, design personalizat, volum redus |
| Prelucrare CNC | Foarte sus | Excelent | Scăzut (no tooling) | Foarte sus | Prototipuri, volum foarte mic, cea mai mare precizie |
Aplicații ale radiatoarelor de turnare sub presiune
Combinația dintre libertatea geometrică, robustețea mecanică și eficiența producției face ca radiatoarele turnate sub presiune să fie soluția de alegere într-o gamă largă de industrii și categorii de produse.
Iluminare LED
Corpurile de iluminat cu LED-uri – în special luminile industriale de înălțime, luminile stradale și luminile de creștere horticole – sunt una dintre cele mai mari și cu cea mai rapidă creștere a zonelor de aplicare pentru radiatoarele turnate sub presiune. Geometria circulară sau poligonală a multor rețele de LED-uri, combinată cu necesitatea de a integra carcasa optică, punctele de montare și matricea de aripioare într-o singură componentă compactă și considerată estetic, este ideală pentru turnarea sub presiune. Radiatoarele de căldură LED turnate sub presiune bine proiectate pot reduce rezistența termică cu până la 20% în comparație cu modelele extrudate echivalente, îmbunătățind direct temperatura joncțiunii LED, eficacitatea și durata de viață.
Electronică Auto
Electrificarea vehiculelor – motoare electrice, invertoare, încărcătoare de bord, sisteme de gestionare a bateriilor și electronice avansate de asistență pentru șofer – a crescut dramatic cerințele de management termic pentru componentele auto. Radiatoarele de căldură din aluminiu turnat sub presiune sunt utilizate pe scară largă în aceste aplicații, deoarece combină rezistența mecanică ridicată (pentru a rezista la vibrații și sarcini mecanice), performanță termică bună, compatibilitate cu tratamentele de suprafață auto și capacitatea de a integra caracteristici complexe de montare și etanșare. Invertoarele pentru vehicule electrice se bazează în special pe radiatoare personalizate turnate sub presiune sau plăci reci ca element cheie de management structural și termic.
Infrastructura de telecomunicații și rețele
Echipamentele stației de bază, amplificatoarele de putere RF și comutatoarele de rețea generează căldură substanțială în carcasele dens. Radiatoarele de căldură turnate sub presiune permit ca managementul termic să fie integrat direct în carcasa echipamentului, eliminând nevoia de componente separate ale radiatorului și reducând numărul de interfețe termice pe calea căldurii. Geometriile compacte și complexe care pot fi realizate prin turnare sub presiune se potrivesc bine cu constrângerile spațiale ale echipamentelor moderne de telecomunicații.
Electronică de putere industrială
Unitățile de frecvență variabilă, convertizoarele de putere, echipamentele de sudare și controlerele de motoare industriale necesită toate radiatoare robuste, cu durată lungă de viață, capabile să funcționeze fiabil în medii care pot implica vibrații, contaminare și cicluri termice. Radiatoarele de căldură turnate sub presiune din aceste aplicații integrează adesea caracteristici de montare pentru modulele de putere (IGBT, tiristoare, MOSFET) direct în turnare, reducând complexitatea asamblarii și asigurând un contact repetabil și bine definit între componentă și radiator.
Electronice de larg consum
De la console de jocuri și set-top box-uri până la surse de alimentare și amplificatoare audio, produsele electronice de larg consum beneficiază de radiatoare turnate sub presiune atunci când cerințele lor de formă - circulare, în formă de L sau altfel neprismatică - fac extrudarea nepractică. Eficiența costurilor a turnării sub presiune la volume mari se potrivește, de asemenea, mediului de producție pe piața de masă a electronicelor de larg consum.
Controlul calității în producția de radiatoare de turnare sub presiune
Asigurarea calității consecvente a radiatoarelor turnate sub presiune necesită un control sistematic în mai multe etape ale procesului de producție. Măsurile cheie de control al calității includ:
- Verificarea materialului primit: Confirmarea compoziției de aliaj a fiecărei încărcături de topitură prin analiză spectrografică înainte de începerea turnării.
- Monitorizarea parametrilor de proces: Înregistrarea și controlul presiunii de injecție, a temperaturii metalului, a temperaturii matriței și a duratei de ciclu pentru fiecare împușcare pentru a detecta deviația procesului înainte de a produce piese defecte.
- Inspecție dimensională: Utilizarea mașinilor de măsurare a coordonatelor (CMM) sau a dispozitivelor de măsurare pentru a verifica dimensiunile critice - în special planeitatea suprafeței de montaj și pasul aripioarelor - pe o bază de eșantion statistică.
- Detectarea porozitatii: Inspecție cu raze X sau scanare CT pentru aplicații în care porozitatea internă este inacceptabilă, cum ar fi componentele de răcire lichide etanșe la presiune.
- Validarea performanței termice: Testarea rezistenței termice folosind configurații de testare calibrate pentru a verifica dacă radiatoarele îndeplinesc performanța termică specificată înainte de lansarea în producție.
Concluzie
Radiatoarele de căldură prin turnare sub presiune reprezintă o soluție foarte capabilă și adoptată pe scară largă pentru managementul termic al sistemelor electronice și de alimentare în industrii, de la electronice de larg consum și iluminat cu LED-uri până la electrificarea auto și conversia puterii industriale. Capacitatea lor de a produce geometrii tridimensionale complexe de aripioare, de a integra multiple caracteristici funcționale într-o singură componentă și de a oferi o calitate constantă la volume mari de producție le oferă avantaje pe care niciun alt proces de fabricație nu le reproduce pe deplin.
Decizia inginerească de a specifica un radiator de turnare sub presiune necesită o echilibrare atentă a cerințelor de conductivitate termică, complexitatea geometrică, volumul de producție, investiția în scule și nevoile de finisare a suprafeței. Când acești factori se aliniază – în special când volumele de producție sunt mari, geometria este complexă, iar robustețea mecanică contează alături de performanța termică – turnarea sub presiune este în mod constant cea mai eficientă și economică alegere. Pe măsură ce densitățile de putere din electronice continuă să crească și gestionarea termică devine din ce în ce mai critică pentru fiabilitatea produsului, radiatoarele de turnare sub presiune vor rămâne o tehnologie de bază în setul de instrumente al inginerului termic.