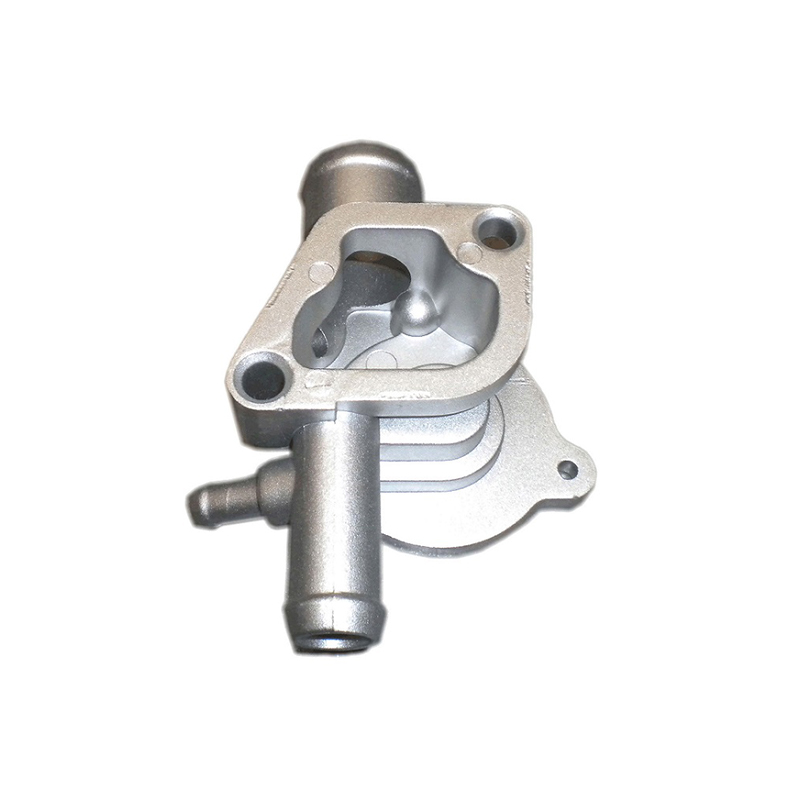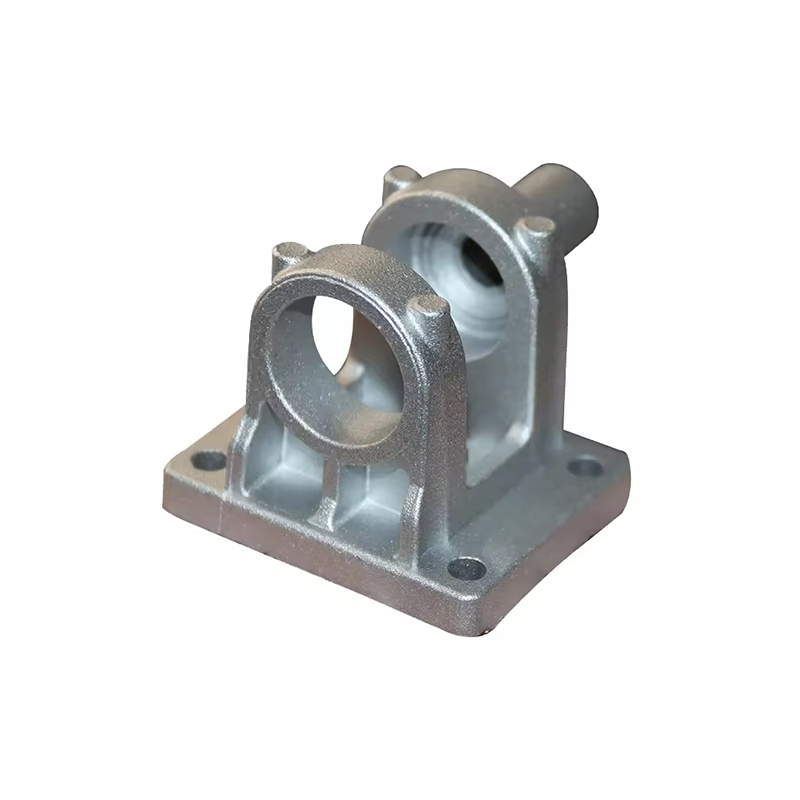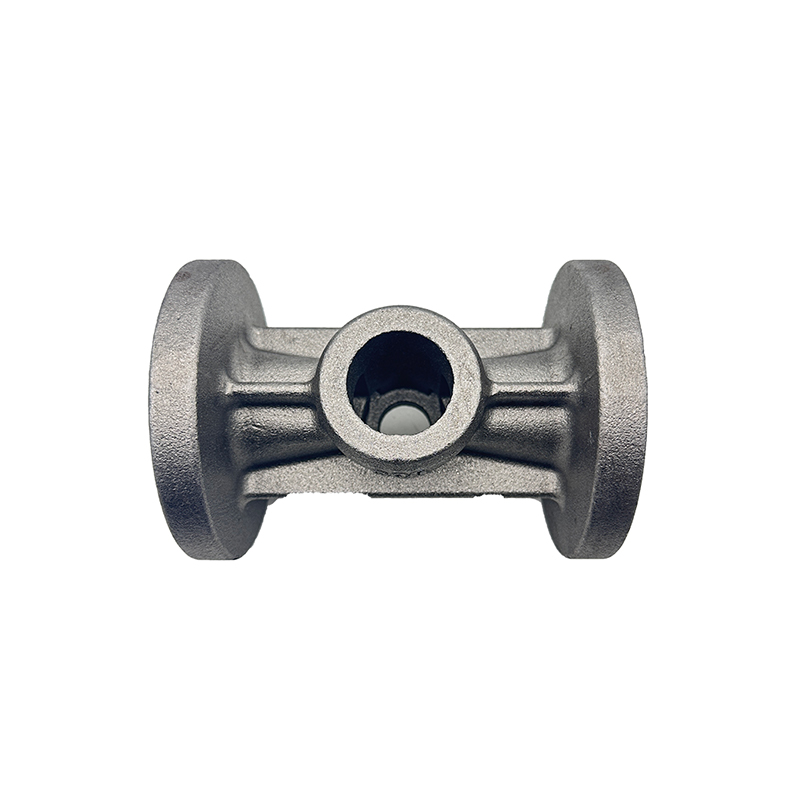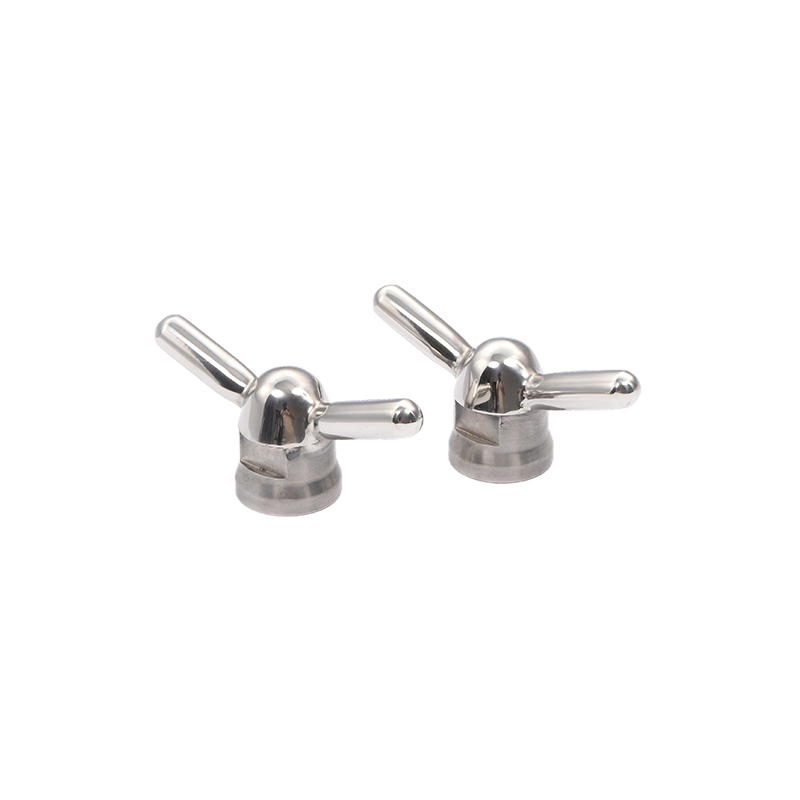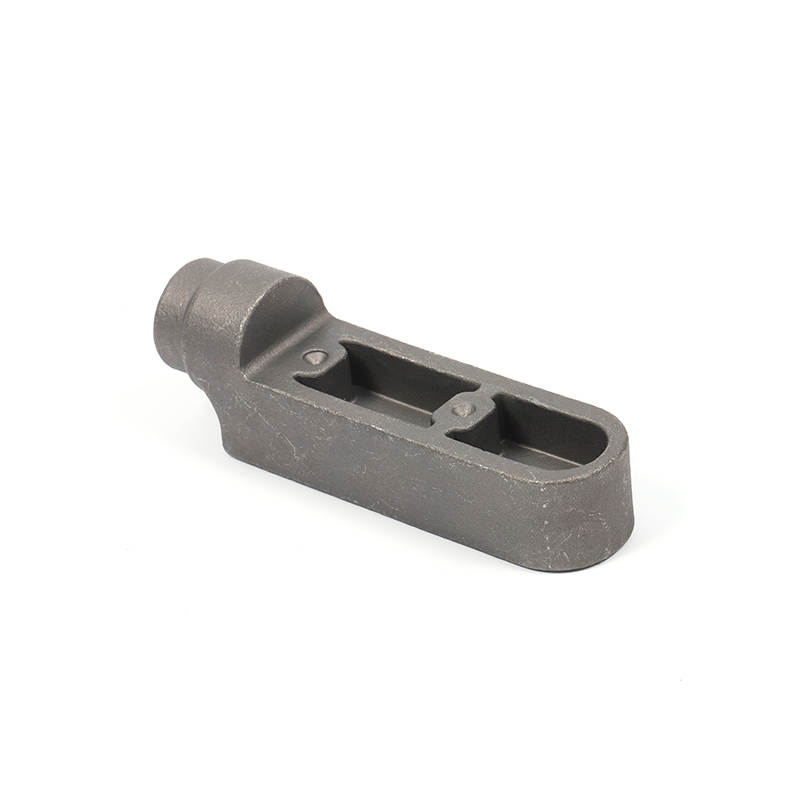
Turnare ușoară de precizie se află la convergența științei materialelor, a ingineriei sculelor și a controlului dimensional. Acesta permite producătorilor din sectoarele aerospațial, auto, medical și de apărare să producă componente metalice complexe, aproape de formă netă, care combină masa minimă cu toleranțe strânse -- calități care sunt din ce în ce mai nenegociabile în aplicațiile bazate pe performanță.
Ce este turnarea ușoară de precizie
Turnarea ușoară de precizie se referă la o familie de procese de formare a metalelor concepute pentru a produce componente cu precizie dimensională ridicată, folosind aliaje care minimizează masa totală a componentelor. Spre deosebire de metodele convenționale de turnare în care materialul în exces este de așteptat și îndepărtat prin prelucrare, turnarea de precizie urmărește un rezultat aproape de formă netă - piesa turnată se potrivește îndeaproape cu geometria finală, reducând simultan post-procesarea și risipa de material.
Termenul cuprinde mai multe tehnologii distincte, inclusiv turnarea cu investiții (ceară pierdută), turnarea sub presiune cu aliaje ușoare, turnarea prin presare și turnarea metalelor semi-solide. Ceea ce le unește este mandatul dublu: obțineți o precizie geometrică repetabilă și utilizați materiale al căror raport densitate-rezistență oferă o reducere semnificativă a greutății. Aliajele de aluminiu, aliajele de magneziu și aliajele de titan sunt cele mai utilizate familii de materiale în acest spațiu.
Metode de turnare de bază și caracteristicile lor
Casting de investiții
Turnarea cu investiții, cunoscută istoric ca procesul de ceară pierdută, rămâne reperul pentru complexitatea geometrică în turnarea de precizie. Un model de ceară este acoperit cu straturi de suspensie ceramică, care se întărește într-o coajă. Ceara este apoi topită, iar metalul topit este turnat în matrița ceramică. Când este aplicată pe aliaje ușoare, cum ar fi aluminiul A356 sau titanul Ti-6Al-4V, turnarea cu investiții poate atinge grosimi de perete de până la 0,8 mm și toleranțe de 0,1 mm pe 25 mm de dimensiune.
Procesul este potrivit în special pentru componentele turbinelor aerospațiale, cadrele de implanturi chirurgicale și suporturile structurale cu pereți subțiri în care atât complexitatea geometrică, cât și greutatea redusă sunt obligatorii. Principala sa limitare este timpul ciclului: fiecare carcasă ceramică necesită mai multe etape de uscare, ceea ce o face mai puțin potrivită pentru serii de producție de volum extrem de mare.
Turnare sub presiune din aluminiu
Turnarea sub presiune a aluminiului de înaltă presiune este calul de lucru al turnării ușoare de precizie în producția de automobile și electronice de larg consum. Aluminiul topit este injectat în matrițe de oțel întărit la presiuni cuprinse între 10 și 175 MPa. Timpii ciclului sunt măsurați în secunde mai degrabă decât în ore, iar procesul menține în mod fiabil toleranțe de plus sau minus 0,05 mm în condiții de producție stabile.
Aliajele precum ADC12, A380 și Silafont-36 sunt formulate special pentru turnarea sub presiune, oferind o fluiditate bună, contracție scăzută și rezistență la coroziune. Turnarea sub presiune asistată de vid reduce și mai mult porozitatea gazului, permițând pieselor să fie tratate termic și sudate -- capacități de care le lipsesc adesea turnările sub presiune tradiționale.
Turnare de magneziu
Magneziul este cel mai ușor metal structural utilizat pe scară largă în inginerie, cu o densitate de aproximativ 1,74 g/cm3, comparativ cu 2,7 g/cm3 pentru aluminiu. Tixomularea și turnarea sub presiune în cameră fierbinte a aliajelor de magneziu, cum ar fi AZ91D și AM60B, permit producerea de carcase ușoare și componente structurale cu pereți subțiri. Turnarea cu magneziu este deosebit de importantă în șasiul laptopurilor, componentele coloanei de direcție și structurile interioare aerospațiale, unde fiecare reducere de grame are implicații semnificative de cost sau performanță.
Turnare prin presare și procesare semi-solidă
Turnarea prin presare aplică presiune hidraulică în timpul solidificării, suprimând porozitatea și îmbunătățind proprietățile mecanice dincolo de ceea ce realizează turnarea sub presiune convențională. Turnarea metalelor semisolide, inclusiv variantele reoturnate și tixoturnate, prelucrează aliajul într-o stare parțial solidă, obținând o microstructură fină, globulară, care rezistă la ruperea la cald. Ambele metode sunt în creștere în adoptarea componentelor structurale critice pentru siguranță, cum ar fi brațele de control, articulațiile și suporturile de motor, unde aluminiul ușor trebuie, de asemenea, să îndeplinească cerințele exigente de oboseală și impact.
Selectarea materialului pentru aplicații critice pentru greutate
Aliajul selectat guvernează în mod fundamental ceea ce poate realiza procesul de turnare în ceea ce privește grosimea minimă a secțiunii, finisarea suprafeței, tratabilitatea termică și prelucrabilitatea post-turnare. Tabelul de mai jos compară cele mai comune familii de aliaje utilizate în turnarea ușoară de precizie.
| Familia de aliaje | Densitate (g/cm3) | UTS tipic (MPa) | Procesul primar | Avantaj cheie |
|---|---|---|---|---|
| Aluminiu A356-T6 | 2.68 | 262 | Investiție/More gravitațională | Excelenta turnabilitate si sudabilitate |
| Aluminiu A380 | 2.71 | 317 | Turnare sub presiune la înaltă presiune | Fluiditate ridicată pentru pereți subțiri |
| Magneziu AZ91D | 1.81 | 230 | Turnare sub presiune cu cameră fierbinte | Opțiune structurală cu cea mai mică densitate |
| Titan Ti-6Al-4V | 4.43 | 950 | Turnare de investiții în vid | Cel mai mare raport rezistență-greutate |
| Aluminiu-Siliciu Silafont-36 | 2.65 | 340 | Matriță de vid / turnat prin presare | Tratabil termic, sudabil |
Piesele turnate din titan ocupă un segment specializat. Deși mai dens decât aluminiul și magneziul, titanul oferă o rezistență specifică care le depășește pe ambele, făcându-l materialul de alegere atunci când cerințele structurale sunt extreme și bugetele de greutate sunt încă strânse -- o situație comună în cadrele militare și implanturile medicale.
Standarde de control dimensional și toleranță
Precizia turnării este cuantificată prin toleranțe, finisare a suprafeței și limite de porozitate. Standardele industriale, cum ar fi ISO 8062, ASTM B85 și AMS 2175, definesc benzi de variație dimensională acceptabile pentru componentele turnate, în funcție de proces, aliaj și condițiile de serviciu prevăzute.
Procesele de turnare cu investiții care lucrează cu aluminiu și titan îndeplinesc în mod obișnuit gradele de toleranță CT4 până la CT6 conform ISO 8062, corespunzătoare toleranțelor în intervalul de la 0,26 mm la 0,74 mm pentru o dimensiune de 50 mm. Turnarea sub presiune la înaltă presiune poate obține calități mai strânse de la CT4 la CT5 pe caracteristicile formate direct de matriță, deși caracteristicile liniei de despărțire și dimensiunile pe partea ejectorului sunt supuse unor variații mai mari.
Rugozitatea suprafeței este la fel de importantă în multe aplicații. Piesele turnate de investiții furnizează de obicei valori Ra între 1,6 și 3,2 micrometri, ceea ce în multe contexte aerospațiale și medicale elimină necesitatea prelucrării pe suprafețe care nu se împerechează. Piesele turnate sub matriță ating de obicei valori Ra de 0,8 până la 2,0 micrometri pe fețele formate sub matriță.
Managementul porozității: provocarea preciziei ascunse
Porozitatea internă -- goluri formate de gazul captat sau de contracția de solidificare -- este cel mai frecvent defect în turnările ușoare și principalul motiv pentru care turnările de precizie nu eșuează evaluarea nedistructivă. Turnarea sub presiune asistată de vid, solidificarea controlată prin răcire direcționată și post-tratarea prin presare izostatică la cald (HIP) sunt cele trei strategii principale utilizate pentru a aduce porozitatea în specificații. HIP, care aplică simultan căldură și presiune pentru a prăbuși golurile interne, este o practică standard pentru turnările aerospațiale din titan și este din ce în ce mai adoptată pentru componentele structurale din aluminiu pe platformele vehiculelor electrice.
Procesul ușor de turnare de precizie: pas cu pas
Indiferent de metoda specifică, o turnare ușoară de precizie pentru producție urmează o secvență logică de etape care echilibrează viteza, calitatea și costul.
- Proiectare și simulare: Geometria componentelor este proiectată pentru turnabilitate folosind software-ul de simulare a elementelor finite și a fluxului de fluid. Modelarea de solidificare identifică punctele fierbinți potențiale, zonele de contracție și locațiile de intrare înainte de tăierea oricărei scule.
- Fabricarea sculelor: Matrițele sau sculele de turnare sunt prelucrate, de obicei din oțel pentru scule H13 pentru turnarea sub presiune sau aluminiu pentru modele prototipuri de turnare. Inspecția dimensională se efectuează înainte de turnarea oricărui metal.
- Prepararea aliajului: Sarcina metalică este topită, degazată și analizată chimic folosind spectrometrie de emisie optică pentru a confirma compoziția este în conformitate cu specificațiile. Degazarea este esențială pentru aluminiu și magneziu pentru a elimina hidrogenul dizolvat.
- Casting: Metalul este introdus în matriță sau matriță sub parametri controlați de temperatură, presiune și viteză. Pentru turnarea cu investiții, carcasele sunt preîncălzite pentru a asigura umplerea completă și solidificarea direcțională.
- Răcire și evacuare: Ratele de răcire controlate guvernează microstructura. Stingerea rapidă după turnare este adesea urmată de îmbătrânire sau de tratament termic cu soluție pentru a dezvolta proprietățile mecanice necesare.
- Finisare și inspecție: Porțile și coloanele sunt îndepărtate, suprafețele sunt sablate sau tratate chimic, iar piesele sunt supuse inspecției dimensionale prin mașină de măsurare în coordonate (CMM), scanare cu raze X sau CT pentru porozitatea internă și testare mecanică a cuponului, acolo unde este necesar.
Aplicații industriale
Aerospațial și Apărare
Turnarea ușoară de precizie în industria aerospațială este dominată de componente din titan și aluminiu turnate cu investiții: carcase de turbine, suporturi structurale, carcase avionice și colectoare hidraulice. Capacitatea de a consolida ansambluri care anterior necesitau mai multe piese prelucrate într-o singură turnare este un factor major de cost și greutate. Un suport structural care anterior cuprindea cinci detalii sudate poate fi adesea reproiectat ca o singură turnare de investiție cu performanțe mecanice identice sau superioare.
Autovehicule și vehicule electrice
Turnarea ușoară pentru automobile trece printr-o schimbare rapidă determinată de electrificare. Vehiculele electrice cu baterii necesită componente structurale care gestionează sarcinile de impact fără penalizările în masă ale oțelului, iar strategiile de șasiu cu mai multe materiale se bazează din ce în ce mai mult pe piese turnate sub presiune mari din aluminiu ca noduri structurale. Așa-numita abordare gigacasting -- producerea de secțiuni întregi de sub caroserie din spate ca piese turnate sub presiune unice din aluminiu -- este o extensie directă a principiilor de turnare de precizie aplicate la scară de producție. Nodurile sub-cadru, carcasele motorului, schimbătoarele de căldură și articulațiile de suspensie se numără printre piese turnate de precizie ușoare cu cel mai mare volum din industria auto de astăzi.
Dispozitive medicale și implantabile
Turnarea de titan servește la fabricarea implanturilor ortopedice și spinale, unde sunt necesare simultan biocompatibilitatea, rezistența la coroziune și controlul dimensional precis. Aliajul de titan turnat este utilizat pentru cuștile coloanei vertebrale, componentele de reconstrucție a șoldului și genunchiului și hardware-ul de fixare a traumei. Textura suprafeței din piese turnate de implant este gestionată în mod deliberat: texturile rugoase promovează osteointegrarea, în timp ce suprafețele netede ale rulmentului minimizează resturile de uzură.
Industrială și Energetică
Carcasele pompelor, corpurile supapelor, componentele compresoarelor și paletele turbinei din echipamentele energetice industriale reprezintă un segment în creștere pentru turnarea ușoară de precizie. În aplicațiile în care reducerea masei reduce direct consumul de energie -- componentele rotative ale pompelor și compresoarelor -- piesele turnate de aluminiu și magneziu înlocuiesc fierul cenușiu, obținând câștiguri de eficiență care recuperează investițiile în scule în perioade de producție relativ scurte.
Asigurarea calității și evaluarea nedistructivă
Precizia în turnarea ușoară de precizie se extinde la regimul de inspecție. Pentru componentele critice din punct de vedere al siguranței, următoarele metode de evaluare nedistructivă sunt de obicei specificate în documentația de achiziție.
Testarea radiografică cu raze X sau tomografie computerizată dezvăluie porozitate internă, incluziuni și închidere la rece. Scanarea CT în special a devenit standardul de aur pentru turnările complexe, deoarece produce o hartă tridimensională a stării interne care poate fi suprapusă cu modelul CAD pentru a verifica atât geometria, cât și integritatea simultan. Inspecția cu penetrant fluorescent detectează crăpături și rupturi de suprafață. Verificarea dimensională de către CMM confirmă dimensiunile interfeței critice, alezajele lagărelor și planeitatea suprafeței de îmbinare. Cupoanele de testare mecanică turnate din aceeași căldură confirmă rezistența la tracțiune, limita de curgere, alungirea și duritatea conform specificațiilor materialului.
Considerații de proiectare pentru inginerii de turnare
Turnarea eficientă de precizie cu greutate redusă începe cu mult înainte ca metalul să fie turnat. Principiile design-for-casting (DFC) ghidează deciziile geometrice care determină dacă o componentă poate fi produsă repetat în limitele toleranței. Secțiunile uniforme ale peretelui previn solidificarea diferențială și punctele fierbinți care creează porozitate de contracție. Unghiurile de aspirare de 1 până la 3 grade pe suprafețele verticale permit ejectarea curată din matrițe. Fileurile generoase la pereții care se intersectează distribuie stresul în timpul solidificării și în exploatare. Nervurile sunt mai eficiente decât creșterea grosimii totale a peretelui pentru a obține rigiditate în structurile ușoare.
Software-ul de optimizare a topologiei, acum integrat pe scară largă în fluxul de lucru de proiectare a turnării, generează geometrii organice cu masă minimă care direcționează metalul numai acolo unde există nevoi structurale. Aceste geometrii optimizate, cândva fezabile doar în fabricarea aditivă, sunt realizate din ce în ce mai mult prin turnarea cu investiții, datorită progreselor în tehnologia carcasei ceramice și utilizării modelelor de ceară imprimate 3D generate direct din rezultatul de optimizare a topologiei.
Evoluții emergente în domeniu
Mai multe direcții tehnologice extind în mod activ granițele turnării ușoare de precizie. Imprimarea cu nisip cu jet de liant și imprimarea matrițelor ceramice pe bază de stereolitografie elimină în întregime instrumentele de model pentru producția de prototipuri și de volum redus, comprimând termenele de dezvoltare de la săptămâni la zile. Prelucrarea aluminiului semisolid aplicată pieselor structurale de înaltă integritate intră în producția de automobile cu volum mai mare. Monitorizarea în timp real a procesului folosind senzori încorporați în matrițe, combinată cu modele de învățare automată instruite pe datele istorice ale defectelor, permite controlul în buclă închisă al umplerii, solidificării și răcirii -- reducând ratele deșeurilor și permițând ferestre de proces mai strânse. În cele din urmă, noile sisteme de aliaje aluminiu-litiu și aluminiu-scandiu oferă reduceri de densitate cu 5 până la 10% față de aliajele convenționale de aluminiu, menținând sau îmbunătățind în același timp proprietățile mecanice, deschizând noi oportunități de reducere a greutății structurilor aerospațiale turnate.
Factorii de cost și considerații economice
Turnarea ușoară de precizie implică costuri unitare de scule mai mari decât turnarea convențională sau fabricarea pentru geometrii simple, dar economia devine convingătoare la volume moderate până la mari și atunci când costul total de proprietate este evaluat. Prelucrarea redusă după turnare reduce costurile cu forța de producție și cu sculele de tăiere. Consolidarea pieselor reduce timpul de asamblare, numărul de elemente de fixare și sarcina de inspecție. Reducerea greutății în industria aerospațială se traduce direct în economii de combustibil pe o durată de viață măsurată în decenii. În vehiculele electrice, reducerea masei extinde autonomia sau permite reducerea dimensiunii bateriei, cu implicații de cost pe toată durata de viață a vehiculului.
Volumul prag de rentabilitate la care este recuperată investiția pentru scule de turnare de precizie variază în funcție de complexitatea procesului și a piesei. Instrumentele de turnare de investiții pentru piesele aerospațiale din aluminiu sunt de obicei recuperate în câteva sute de piese. Sculele de turnare sub presiune din aluminiu pentru aplicații auto sunt justificate economic la volume anuale de la câteva mii de piese în sus, în funcție de costul matriței.
Selectarea unui partener de turnare de precizie ușoară
Diferența de capacitate între furnizorii de turnare este semnificativă. O turnătorie echipată pentru turnare de precizie ușoară reală menține topirea atmosferică controlată pentru a preveni oxidarea aliajelor reactive, echipamente CMM calibrate pentru validarea dimensională, capacitatea de scanare CT pentru inspecția internă a pieselor critice și competența metalurgică documentată pentru familiile de aliaje specifice relevante pentru aplicație. Certificari precum AS9100 pentru industria aerospațială, ISO 13485 pentru dispozitive medicale și IATF 16949 pentru autovehicule sunt proxy de încredere pentru disciplina de proces de bază necesară pentru a produce piese turnate de precizie în conformitate cu specificațiile în mod constant.
Implicarea timpurie a furnizorilor -- implicând turnătoria în timpul proiectării componentelor și nu numai în etapa de cotație -- produce în mod constant rezultate mai bune. Inginerii de turnătorie pot identifica caracteristicile de proiectare care complică sau compromit turnarea înainte ca sculele să fie angajate și pot sugera modificări ale geometriei care păstrează intenția de proiectare, îmbunătățind în același timp randamentul, consistența dimensională și, în cele din urmă, costul..